
Como preparar a extremidade cortada de um tubo de ferro fundido dúctil K9 para a montagem da junta
Uma extremidade cortada de um tubo de ferro dúctil K9 está pronta para a montagem da junta somente quando seu diâmetro é compatível com a junta, o corte está perpendicular ao eixo, a borda apresenta o perfil exigido e a superfície de vedação está limpa e íntegra. Remover as rebarbas mais evidentes é apenas parte do trabalho. Uma aresta afiada pode danificar o anel de vedação de borracha, enquanto uma extremidade com diâmetro excessivo ou ovalizada pode impedir a inserção correta mesmo após um esmerilhamento cuidadoso.
Antes de cortar, determine qual junta receberá a nova extremidade. Uma bolsa padrão de encaixe, uma junta mecânica e uma conexão com restrição podem exigir preparações diferentes. A designação K9 descreve a classe de espessura da parede do tubo; ela não especifica um chanfro universal, uma profundidade de inserção ou um arranjo de restrição.
Verifique se o local de corte proposto pode formar uma ponta adequada
A ponta de fábrica é fabricada para se encaixar na bolsa correspondente. Cortar mais adiante no corpo do tubo cria uma nova ponta, mas essa seção ainda precisa atender aos limites de diâmetro externo e ovalização da junta. Não presuma que qualquer posição ao longo de qualquer tubo seja adequada para corte.
Use a designação de corte do fornecedor do tubo e as dimensões da junta para selecionar o local. Quando forem necessárias verificações dimensionais, faça medições ao redor do local de corte proposto e em várias direções. A medição da circunferência ajuda a avaliar o diâmetro, mas, por si só, não revela a ovalização. A seção que entra na bolsa deve permanecer dentro da tolerância ao longo de todo o comprimento de engate exigido.
Inspecione essa área em busca de amassados, riscos profundos, irregularidades de fundição e danos ao revestimento interno. Esmerilhar um corpo de tubo com diâmetro excessivo até que ele entre na bolsa não é uma correção de campo aceitável: isso pode reduzir a espessura da parede e criar uma superfície de vedação irregular.
No caso de uma junta com restrição, determine como o mecanismo de restrição se engata no tubo antes de prosseguir. Alguns projetos exigem um recurso especial na ponta, um componente de travamento ou uma preparação de campo aprovada. Uma extremidade de corte simples com chanfro não substitui automaticamente uma ponta de fábrica com restrição.
Faça um corte perpendicular sem danificar o tubo ou o revestimento
Apoie e fixe tanto o trecho de tubo que será mantido quanto o pedaço a ser removido, para que nenhum deles role, caia ou prenda a ferramenta de corte. Em uma tubulação existente, isole-a, despressurize-a e drene-a antes de iniciar o trabalho. Mantenha a área de corte desobstruída e use proteção adequada contra partículas projetadas, ruído e poeira do tubo, do revestimento externo e do revestimento interno.
Marque o corte em toda a circunferência usando uma fita para tubos ou um guia de marcação adequado. Uma linha traçada apenas na superfície superior visível pode resultar em um corte inclinado. Use equipamento de corte apropriado para ferro dúctil e siga as instruções de operação; o aquecimento improvisado ou o corte com chama sem controle podem danificar o material ao redor e as camadas de proteção.
Quando o corte estiver quase concluído, apoie o pedaço a ser removido em vez de quebrar a seção restante. Quebrá-la pode rasgar a borda ou lascar o revestimento interno. Remova os resíduos soltos e, em seguida, verifique a face da extremidade em relação ao eixo do tubo. Um corte irregular pode tornar a marca de inserção enganosa e deixar um lado da extremidade mais próximo do limite interno da bolsa do que o outro.
Remova as rebarbas e forme o perfil de entrada correto
A remoção de rebarbas e o chanframento têm finalidades diferentes. A remoção de rebarbas elimina fragmentos afiados deixados pelo corte. O chanframento forma a entrada que permite à ponta passar pela junta de vedação sem cortá-la, arrastá-la ou deslocá-la.
Remova as rebarbas da borda externa e do metal exposto na parede interna do tubo. Trabalhe com cuidado ao redor do revestimento interno de argamassa de cimento ou de outro tipo: revestimentos soltos precisam ser tratados, mas um revestimento íntegro não deve ser esmerilhado apenas para deixar a borda interna com aparência uniforme.
Para uma junta de encaixe, faça o chanfro externo conforme o perfil especificado para o diâmetro do tubo e o projeto da bolsa. Não existe um único ângulo ou comprimento de chanfro adequado para todas as juntas de tubos K9. Use o desenho de preparação da junta ou o gabarito de perfil especificado. Uma ponta de fábrica intacta do mesmo sistema de tubo e junta pode servir como referência visual útil.
Trabalhe de maneira uniforme em toda a circunferência. A entrada acabada deve fazer uma transição suave para o corpo do tubo, sem pontas afiadas, degraus ou trechos planos isolados. Evite esmerilhar a superfície cilíndrica onde a junta de vedação encosta. Um chanfro excessivamente longo ou profundo pode remover material necessário para o engate correto.
Juntas mecânicas e acoplamentos podem exigir um tratamento diferente da borda. Siga a preparação especificada para eles, em vez de simplesmente reproduzir o chanfro de uma ponta para junta de encaixe.
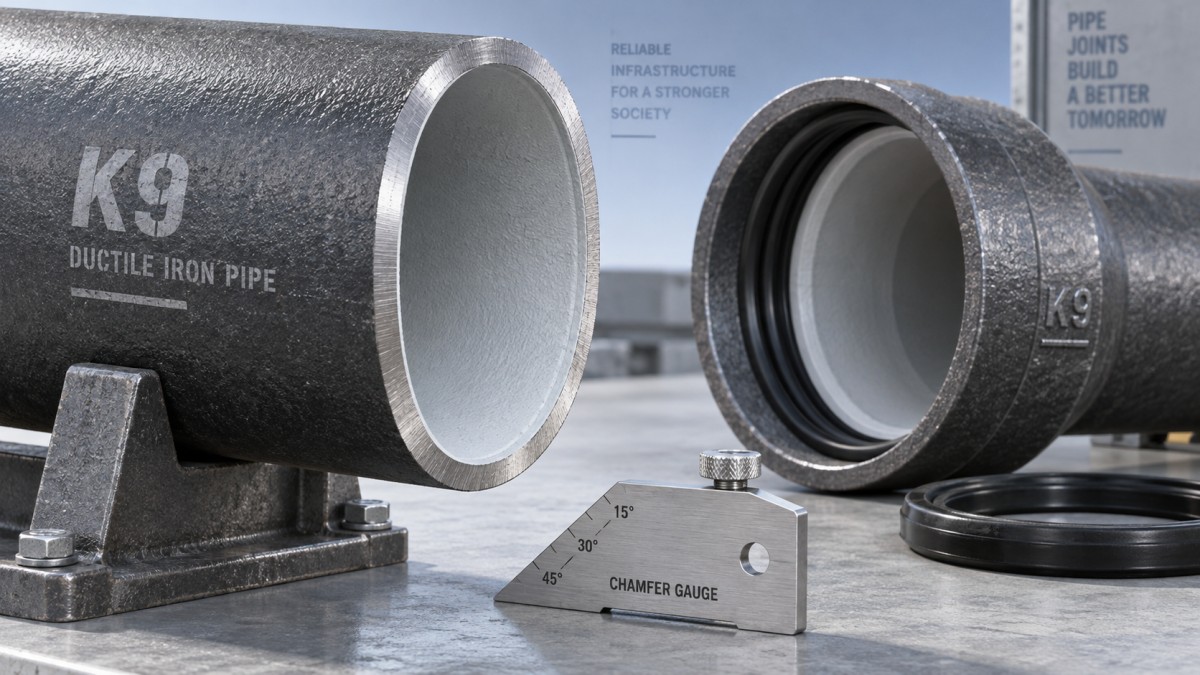
Verifique toda a circunferência sob boa iluminação. Um chanfro que parece correto quando visto de cima ainda pode apresentar um trecho afiado na parte inferior. Use um meio de inspeção adequado em vez de passar os dedos desprotegidos pelo metal recém-cortado.
Repare as superfícies expostas antes de inseri-las na junta
O corte e o esmerilhamento expõem o metal e podem danificar o revestimento externo ou o revestimento interno adjacente. Remova limalhas, partículas abrasivas, poeira e revestimento solto antes de avaliar a área a ser reparada. Contaminantes deixados na ponta podem entrar na zona de contato com a junta de vedação durante a inserção.
Repare o metal exposto e o revestimento danificado com o sistema especificado para o tubo e o fluido transportado. Os reparos do revestimento interno exigem materiais compatíveis e bordas íntegras ao redor da área danificada. Revestimentos soltos, rachados ou descolados precisam ser reparados antes da montagem; inserir a extremidade na bolsa não os estabiliza.
Mantenha a superfície reparada lisa, especialmente na área de contato entre a junta de vedação e o tubo. Saliências, escorrimentos ou acúmulos espessos de revestimento podem interferir na vedação ou aumentar a resistência à inserção. Aguarde até que os materiais de reparo atinjam a condição exigida para a montagem antes de aplicar lubrificante ou deslocar o tubo para dentro da bolsa.
Se a instalação utilizar tubo de ferro dúctil pré-isolado (tubulação térmica), o corte também afeta o isolamento e a camada protetora externa. Determine o comprimento necessário do tubo condutor exposto e o método de fechamento da junta antes de cortar. A preparação da extremidade de ferro dúctil e a recomposição do isolamento são tarefas distintas, e ambas devem ser adequadas à conexão.
Restabeleça a marca de inserção e prepare a bolsa correspondente
A marca de inserção original deixa de ser válida depois que o tubo é encurtado. Meça a partir da extremidade recém-preparada e marque a posição de inserção especificada para a junta. Deixe a marca visível durante a montagem para que ela possa indicar inserção irregular ou deslocamento após o alinhamento.
Não use o fundo da bolsa como um limitador de profundidade improvisado. A posição de montagem prevista pode incluir folga para movimentação ou para a geometria da junta. Empurrar o tubo até que ele não avance mais pode ultrapassar essa posição.
Limpe a bolsa e o assento da junta de vedação e, em seguida, verifique se o anel de vedação apresenta cortes, deformações ou partículas incrustadas e se está corretamente assentado. Use a junta de vedação e o lubrificante especificados para a junta e o serviço. Aplique o lubrificante nas superfícies indicadas nas instruções de montagem; o excesso de lubrificante não compensa um diâmetro inadequado ou um chanfro áspero.
Alinhe o tubo e a bolsa antes da inserção. Se a junta permitir deflexão angular, monte-a na posição alinhada prescrita antes de aplicar essa deflexão. Forçar a extremidade cortada para dentro de uma bolsa desalinhada pode sobrecarregar um lado da junta de vedação e ocultar um defeito de preparação.
Se a inserção ficar difícil, pare e inspecione
É esperado algum nível de resistência quando a ponta engata na junta de vedação, mas uma parada repentina, uma entrada irregular ou uma força inesperadamente elevada exigem investigação. Aumentar a força imediatamente pode transformar um problema de preparação corrigível em uma junta de vedação danificada.
- A extremidade encontra resistência no primeiro contato: verifique o alinhamento, o chanfro em toda a circunferência e o assentamento da junta de vedação.
- A resistência aumenta à medida que o corpo do tubo entra: verifique o diâmetro externo, a ovalização, o acúmulo de revestimento e a lubrificação.
- A marca de inserção se aproxima de forma desigual: verifique o alinhamento do tubo, a perpendicularidade do corte e o posicionamento da ferramenta de montagem.
- A junta de vedação se desloca ou aparece na abertura da bolsa: retire o tubo e inspecione o anel antes de remontar.
Após retirar o tubo, inspecione a junta de vedação quanto a danos e substitua-a, se necessário. Corrija a causa antes de tentar novamente. A força adicional de tração não corrige uma extremidade com diâmetro excessivo, uma borda afiada ou um anel deslocado.
Antes de liberar o equipamento de montagem, verifique a posição de inserção ao redor do tubo e conclua a instalação de todos os componentes de restrição exigidos pela conexão. Registre a preparação da extremidade cortada e os reparos quando o projeto assim exigir. A tubulação concluída ainda precisa passar pela inspeção e pelos testes de pressão especificados: uma junta que se encaixa suavemente passou por uma verificação de montagem, mas seu desempenho de vedação deve ser avaliado como parte do sistema instalado.
Navegação
Envie-nos uma mensagem

Serviço de alta qualidade e equipe profissional de pós-venda.
Entre em contato
*Respeitamos sua confidencialidade e todas as informações são protegidas.









