
Como verificar as tolerâncias de espessura da parede de tubos de ferro dúctil K9
Para verificar as tolerâncias de espessura da parede de tubos de ferro dúctil K9, estabeleça a espessura nominal especificada e o desvio negativo permitido para o diâmetro nominal do tubo; em seguida, compare as medições validadas da espessura do metal com o limite de aceitação resultante. A marcação K9, por si só, não estabelece esse limite, e uma única leitura satisfatória não representa o tubo inteiro.
A inspeção deve relacionar três elementos: a especificação de compra, os requisitos dimensionais do fabricante e as medições realizadas com um método adequado. Manter essas relações claras evita dois erros comuns: rejeitar uma variação de fabricação aceitável e aceitar uma parede localmente fina porque a espessura média parece satisfatória.
Estabeleça o limite de aceitação antes de medir
K9 é uma designação de classe de espessura da parede, não uma indicação de que todos os tubos tenham uma parede de nove milímetros. A espessura nominal depende do diâmetro nominal e das regras dimensionais da especificação aplicável. O desvio de fabricação permitido é um requisito distinto.
Comece pelo pedido de compra, pela especificação técnica aprovada e pela documentação de inspeção do fabricante. Identifique a norma aplicável e sua edição, o diâmetro nominal, a classe de espessura e quaisquer requisitos dimensionais específicos do projeto. Diferentes especificações podem usar sistemas de classificação distintos; portanto, uma designação de classe de pressão não deve ser considerada intercambiável com K9 sem uma justificativa técnica aprovada.
Sua folha de inspeção deve conter:
- A identificação do tubo e sua relação com o lote de entrega ou os registros de fabricação.
- O diâmetro nominal especificado e a designação K9.
- A espessura nominal da parede metálica indicada nos requisitos dimensionais aplicáveis.
- O desvio negativo permitido e qualquer limite superior especificado.
- O método de medição, os requisitos de amostragem e a regra de decisão de aceitação.
Quando a especificação define uma espessura nominal e uma tolerância negativa, o cálculo básico é:
Espessura mínima permitida do metal = espessura nominal especificada − tolerância negativa permitida.
Aplique a tolerância exatamente como está escrita. Não substitua uma tolerância dimensional por uma porcentagem presumida, nem aplique um requisito do corpo do tubo a uma bolsa ou outra seção com formato especial. Se a especificação definir a aceitação de outra forma, use essa definição em vez de forçá-la a se enquadrar neste cálculo.
O valor nominal não é automaticamente o limite de rejeição. Da mesma forma, um desvio negativo permitido não autoriza deduções adicionais por incerteza de medição, condição da superfície ou suspeita de variação de fundição.
Meça a parede de ferro, excluindo o revestimento interno e o revestimento externo
A espessura da parede verificada é a do próprio ferro dúctil. O revestimento interno de argamassa de cimento e os revestimentos externos de proteção têm funções diferentes e não devem ser contabilizados como espessura estrutural do metal.
Uma medição mecânica direta pode ser útil quando ambas as superfícies metálicas estão acessíveis, por exemplo, em uma extremidade exposta aprovada ou em uma seção de referência preparada. Use um instrumento com contatos adequados às superfícies curvas. Uma leitura que inclua revestimento interno, revestimento externo, rebarbas ou uma borda irregular não representará corretamente a parede metálica.
As medições nas extremidades também têm uma limitação de cobertura: descrevem a extremidade acessível, não todo o corpo do tubo. Podem complementar uma verificação ultrassônica, mas não permitem determinar a espessura em todo o tubo.
O ensaio ultrassônico de espessura é prático para verificar vários pontos ao longo do corpo do tubo, a partir da superfície externa. No entanto, o ferro dúctil exige atenção à resposta do material. Sua estrutura de grafita pode dispersar e atenuar o ultrassom, e a textura da fundição pode tornar o acoplamento inconsistente. Selecione uma sonda e uma configuração do instrumento que produzam uma resposta clara e repetível da parede posterior no tubo examinado.
Não confie em uma configuração genérica de velocidade para aço. Valide a configuração com ferro dúctil representativo cuja espessura tenha sido estabelecida de forma independente, de preferência abrangendo a faixa de medição esperada. A referência deve refletir razoavelmente o material e as condições superficiais que estão sendo inspecionados.
Torne as leituras ultrassônicas repetíveis
Verifique a validade da calibração do instrumento e confirme toda a configuração de medição antes da inspeção. Um certificado de calibração vigente, por si só, não comprova que a sonda selecionada, a velocidade do som e a preparação da superfície produzam leituras corretas nesse material.
Prepare cada ponto o suficiente para obter um acoplamento confiável. Materiais soltos e contaminação podem interferir no sinal. Quando o procedimento exigir a remoção localizada do revestimento, controle esse trabalho e restaure o sistema de proteção posteriormente. A medição através de um revestimento só é aceitável quando a técnica selecionada tiver sido validada para excluir sua contribuição.
Use um acoplante adequado e mantenha contato estável com a sonda. Repita as leituras no mesmo ponto e reposicione ligeiramente a sonda para avaliar a consistência. Grandes variações causadas por pequenos movimentos precisam ser investigadas antes que o valor exibido seja usado como resultado de aceitação.
A ausência de um eco estável da parede posterior não comprova que a parede seja fina. Isso pode resultar de acoplamento deficiente, superfícies rugosas, seleção inadequada da sonda ou atenuação do material. Quando disponível, examine a forma de onda para confirmar que o instrumento está medindo o eco pretendido. Verifique novamente a referência durante a inspeção e ao final para detectar deriva ou alterações na configuração.
Se a temperatura da superfície do tubo diferir significativamente das condições de referência, considere essa diferença conforme o procedimento aprovado. A temperatura pode afetar tanto o desempenho do instrumento quanto a velocidade do som usada para calcular a espessura.
Distribua os pontos de inspeção ao redor e ao longo do corpo do tubo
Um plano de medição adequado verifica as variações circunferenciais e longitudinais. Leituras limitadas a um lado ou a uma extremidade podem não detectar uma área mais fina em outro ponto. Use a frequência de amostragem exigida pelo contrato ou pelo plano de inspeção; diferencie o número de tubos selecionados da extensão da inspeção de cada tubo selecionado.
Em cada tubo selecionado, estabeleça estações de medição ao longo do corpo e faça leituras em posições distribuídas ao redor da circunferência. Identifique as posições usando uma orientação consistente e uma distância definida a partir de uma extremidade. Isso facilita localizar novamente uma leitura baixa e permite que o representante do fabricante examine a mesma área.
Mantenha as medições do corpo do tubo afastadas das bolsas, transições e outras geometrias, a menos que esses locais tenham requisitos de inspeção próprios. A curvatura e as mudanças de seção podem afetar tanto a interpretação ultrassônica quanto o limite dimensional aplicável.
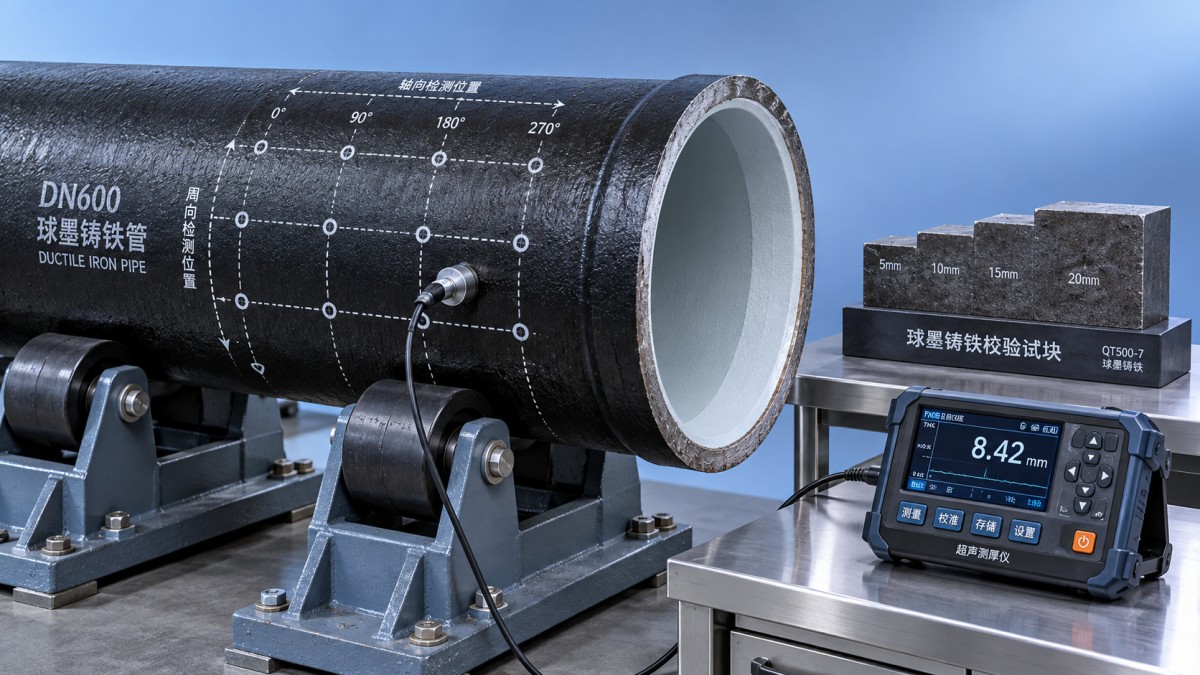
Inclua verificações direcionadas ao redor de características superficiais suspeitas, danos de manuseio ou leituras inesperadamente baixas. Essas verificações complementam a cobertura planejada. Quando surgir um valor baixo, meça os pontos próximos com detalhes suficientes para determinar se o problema é isolado ou faz parte de uma região mais extensa de parede fina.
O acesso seguro é importante para a qualidade da medição. Imobilize os tubos para evitar que rolem, use apoios estáveis e reposicione-os com manuseio controlado. Se o quadrante inferior estiver inacessível, ajuste o manuseio em vez de deixar uma lacuna de cobertura sem documentação.
Avalie as leituras baixas sem eliminá-las por meio de médias
Avalie os resultados de acordo com a regra de aceitação especificada para o produto. Quando essa regra estabelece uma espessura mínima local, leituras mais altas em outros pontos não compensam uma leitura confirmada abaixo do limite. Uma média pode descrever a consistência da fabricação, mas não substitui um requisito de espessura mínima local.
Diante de um resultado inesperadamente baixo, repita a medição após verificar o acoplamento, a posição da sonda, a condição da superfície e as configurações do instrumento. Confirme o resultado com outra sonda adequada ou com um método independente, quando viável. Preserve a leitura original e os resultados subsequentes para manter a rastreabilidade da investigação.
Resultados próximos do limite exigem uma regra de decisão acordada que leve em conta a incerteza de medição. A resolução do visor não é o mesmo que a exatidão: um medidor que exibe várias casas decimais ainda pode ter uma incerteza suficientemente grande para afetar a decisão. Não arredonde um valor limítrofe para cima apenas para obter aprovação.
Registre separadamente três resultados: medições aceitas, não conformidades confirmadas e locais onde não foi possível obter uma medição válida. Um sinal inválido não é um resultado aprovado. Retenha os tubos afetados fora da instalação enquanto sua situação é resolvida pelo processo de qualidade estabelecido.
Mantenha a decisão de liberação rastreável
Registre as leituras individuais e suas localizações, os limites aplicáveis, a identificação do instrumento e da sonda, os resultados da verificação da configuração, a preparação da superfície e quaisquer medições repetidas. Relacione esses registros à identificação do tubo e à documentação de entrega. Fotografias podem ajudar a localizar as áreas investigadas, mas devem complementar o mapa de medições.
Para entregas de um fabricante integrado como a Shanxi Datong Foundry Co., Ltd., que produz tubos de ferro dúctil, conexões e anéis de vedação de borracha, mantenha requisitos de aceitação separados para cada tipo de componente. Uma conexão como um Tê de descarga de lodo tem uma geometria diferente da do corpo de um tubo reto; sua inspeção de espessura deve seguir a especificação aplicável às conexões e o desenho aprovado.
A aprovação na inspeção de espessura da parede dá suporte à aceitação dimensional. A liberação para instalação também depende das demais verificações exigidas, incluindo as condições das juntas, a integridade do revestimento interno e do revestimento externo e os danos de entrega. Libere o tubo quando as medições especificadas forem válidas, os resultados atenderem aos critérios de aceitação e quaisquer exceções tiverem uma resolução documentada.
Navegação
Envie-nos uma mensagem

Serviço de alta qualidade e equipe profissional de pós-venda.
Entre em contato
*Respeitamos sua confidencialidade e todas as informações são protegidas.









