Teste de Pressão de Válvulas de Esfera Antes da Colocação em Serviço: Principais Verificações de Qualidade
Uma válvula de esfera que aparenta estar em boas condições durante a instalação ainda pode falhar durante o comissionamento, pois o teste de pressão expõe condições que o manuseio normal não revela: descontinuidades de fundição, anéis de sede danificados, montagem incorreta, desalinhamento de flanges, vazamento pela haste ou uma configuração de teste que submete a válvula a uma carga não intencional. O controlo essencial não consiste apenas em atingir uma pressão especificada. Consiste em demonstrar que o corpo da válvula, a fronteira de pressão, o mecanismo de fechamento e as conexões instaladas funcionam conforme exigido pela norma de válvulas aplicável e pelo procedimento de teste do sistema de tubulação.
Os critérios de aceitação devem ser estabelecidos antes do início do teste. API 598 e ISO 5208 são normalmente referenciadas para inspeção e teste de pressão de válvulas, enquanto a ASME B16.34 pode reger os requisitos de projeto de pressão-temperatura para muitas válvulas de aço. A especificação aplicável do projeto, o código de tubulação, a ficha técnica da válvula e as instruções do fabricante determinam o meio de teste, a pressão, o período de manutenção, a taxa de vazamento permitida e a sequência de teste efetivos. Estes documentos devem ser conciliados, em vez de tratados como intercambiáveis: um requisito de teste de corpo não é o mesmo que um requisito de vazamento da sede, e um teste de aceitação de fábrica não valida automaticamente uma válvula instalada e as suas juntas em campo.
Separe a integridade da fronteira de pressão do desempenho de bloqueio
Um teste de comissionamento deve distinguir entre duas funções diferentes. O teste de corpo verifica a integridade do invólucro de retenção de pressão: fundição ou forjamento do corpo, conexões de extremidade, áreas de vedação da tampa ou da haste e juntas montadas. O teste de sede verifica se a válvula de esfera fechada consegue isolar a pressão através das suas sedes. Combinar estas funções num único teste não documentado frequentemente torna a origem da falha pouco clara.
Para um teste de corpo, a válvula é geralmente colocada na posição exigida pelo procedimento aprovado, completamente preenchida quando se utiliza água e pressurizada de forma controlada. Os inspetores devem examinar a superfície do corpo, os pescoços dos flanges, as extremidades roscadas ou soldadas, a área da gaxeta da haste, as juntas do corpo, os bujões de dreno ou respiro e quaisquer conexões de alívio da cavidade. Suor visível, gotículas, queda de pressão não atribuível à estabilização da temperatura ou deformação exigem investigação. Aplicar vedante para ocultar um defeito não é uma ação corretiva; a causa deve ser identificada, documentada e avaliada conforme a norma de aceitação relevante.
O teste de sede requer que a válvula esteja totalmente fechada e que a pressão seja aplicada no lado especificado do fechamento. Uma válvula de esfera flutuante convencional pode ter uma direção de pressão preferencial para carregamento ideal da sede, enquanto os projetos de esfera montada sobre munhão e de bloqueio e sangria duplos possuem disposições internas de vedação diferentes. A capacidade bidirecional nunca deve ser presumida pela aparência externa de uma válvula de esfera. A marcação da válvula, a ficha técnica e a seta de instalação, quando fornecida, devem determinar a direção do teste.
A configuração do teste pode criar falhas falsas — ou ocultar falhas reais
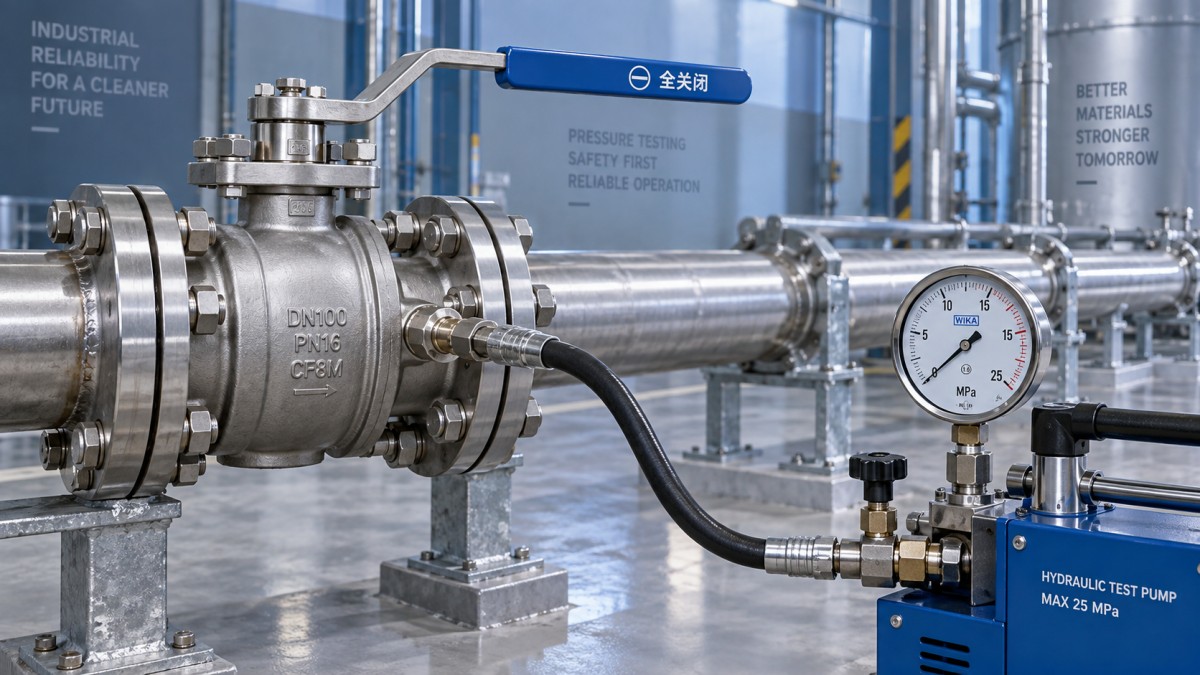
Muitas falhas aparentes de válvulas têm origem na configuração do teste. Flanges cegos, carretéis temporários, coletores de teste, mangueiras, manómetros e dispositivos de isolamento devem ser todos dimensionados para a pressão de teste planeada. Uma conexão temporária com vazamento pode ser confundida com vazamento da sede; inversamente, uma segunda válvula de isolamento deixada fechada pode impedir que a pressão alcance a válvula em exame.
A posição da válvula também é importante. Uma válvula de esfera não deve ficar parcialmente aberta, a menos que o procedimento o exija especificamente. Numa posição parcialmente aberta, o enchimento ou a drenagem em alta velocidade podem danificar sedes macias, e a pressão retida na cavidade do corpo pode produzir observações enganosas. Durante testes hidrostáticos, o ar deve ser expelido da válvula e da seção de teste. O ar aprisionado reduz a confiabilidade do teste e armazena significativamente mais energia do que a água caso um componente falhe.
O teste pneumático exige controlos muito mais rigorosos, porque o gás comprimido liberta energia armazenada rapidamente. Deve ser utilizado apenas quando um teste hidrostático for impraticável ou proibido pelas condições de serviço do sistema, materiais, requisitos de limpeza ou risco de congelamento, e somente mediante procedimento aprovado. Zonas de exclusão, pressurização incremental, instrumentação calibrada, equipamentos temporários devidamente fixados e um plano de emergência documentado são controlos essenciais — não meras formalidades administrativas.
Verifique a válvula antes de a pressurizar
O teste de pressão não pode compensar uma inspeção de recebimento ou de instalação incompleta. A identificação da válvula deve corresponder à lista de linhas e ao isométrico de tubulação: diâmetro nominal, classe de pressão ou classificação PN, materiais do corpo e internos, conexão de extremidade, tipo de passagem, método de acionamento e designação de serviço. Uma válvula de passagem reduzida pode ser tecnicamente aceitável para isolamento, mas pode afetar a passagem de pigs, a lavagem, a capacidade de fluxo e os cálculos de perda de pressão. Estas são questões de projeto que devem ser resolvidas antes do teste, e não após a entrada da linha em serviço.
Inspecione a esfera, as sedes e a passagem onde forem acessíveis. Detritos de construção, escória de soldagem, excesso de pulverização de tinta, areia, material de embalagem ou tampas protetoras danificadas podem riscar uma sede macia durante a primeira operação. A válvula deve ser acionada ao longo de todo o seu curso antes do teste, observando-se o torque e o curso quanto a resistência anormal. As alavancas manuais devem estar seguras e corretamente indexadas. Operadores de engrenagem e atuadores requerem verificação dos batentes de abertura e fechamento, indicação local de posição, posição de falha quando aplicável e quaisquer intertravamentos ou permissivos associados ao sistema.
A vedação da haste merece atenção especial. Uma válvula pode passar no teste de sede fechada, mas apresentar vazamento pela gaxeta durante o acionamento ou após a estabilização da pressão. Verifique o ajuste do prensa-gaxeta conforme as instruções do fabricante; aperto excessivo pode aumentar o torque de operação e reduzir a vida útil da gaxeta, enquanto carga insuficiente pode permitir vazamento pela haste. Para válvulas equipadas com gaxetas de controlo de emissões ou construção especial à prova de fogo, os requisitos de certificação e montagem relevantes devem permanecer rastreáveis no registo de qualidade.
As juntas flangeadas instaladas necessitam da sua própria lógica de inspeção
Em sistemas de tubos de ferro dúctil, a válvula de esfera é frequentemente conectada por meio de adaptadores flangeados, juntas com retenção ou conexões flangeadas, em vez de ser soldada diretamente numa linha de aço. Isto torna o controlo da interface tão importante quanto a inspeção da válvula. Confirme a compatibilidade das faces dos flanges, o tipo e as dimensões da junta, a classe dos parafusos, o comprimento dos parafusos, o uso de arruelas quando especificado e a sequência de aperto. Carga desigual nos parafusos ou uma junta selecionada para o perfil de face incorreto pode provocar vazamento indevidamente atribuído ao corpo da válvula.
O alinhamento da tubulação deve ser verificado antes do aperto final dos parafusos. Uma válvula não deve ser utilizada para puxar extremidades de tubos desalinhadas para a posição. Tubos de ferro dúctil, conexões e válvulas possuem geometrias, massas e necessidades de suporte diferentes; cargas externas de flexão transferidas através de uma válvula de esfera flangeada podem deformar a junta ou prejudicar o torque de operação. Devem ser instalados suportes adequados antes do teste, especialmente em torno de válvulas pesadas acionadas e câmaras de válvulas, onde o movimento de tubos sem suporte pode carregar o conjunto.
O teste de pressão também não comprova resistência a todos os transientes operacionais. Golpe de aríete, ciclos de partida e paragem de bombas, fechamento rápido de válvulas e o comportamento de liberação de ar podem criar condições de pressão de curta duração diferentes de um teste estático. Quando o serviço envolver ciclos frequentes ou exposição a surtos, verifique se a classificação de pressão da válvula, o material da sede, o tempo de fechamento do atuador e a análise de surtos do sistema são compatíveis com a operação prevista.
O controlo dos instrumentos e os registos de teste determinam se o resultado é defensável
Um resultado de teste só é significativo se a leitura de pressão for confiável. Manómetros ou transmissores devem ter estado de calibração válido, uma faixa de medição adequada e resolução suficiente para identificar uma alteração de pressão significativa. Um manómetro com faixa de escala total excessivamente alta pode ocultar uma perda pequena, mas relevante; um operado próximo do seu limite é vulnerável a danos e baixa precisão. Pelo menos uma indicação legível deve estar disponível no ponto de teste, e o procedimento pode exigir instrumentos adicionais em seções remotas ou elevadas para considerar a carga hidrostática.
Antes de declarar uma perda de pressão, permita a estabilização. Alterações na temperatura da água, expansão elástica das mangueiras, assentamento da junta e remoção de ar residual podem alterar a leitura sem indicar vazamento. O registo de inspeção deve incluir a etiqueta da válvula, o fabricante e o modelo quando disponíveis, dimensão e classificação, meio de teste, pressão de teste, horários de início e término, condições ambientais quando relevantes, identificadores dos instrumentos, posição da válvula, direção de teste aplicada, vazamento observado e disposição.
Quando uma válvula de esfera fizer parte de uma configuração automatizada de controlo de pressão, a fronteira de teste deve ser definida cuidadosamente. Uma Válvula de Controlo Hidráulico adjacente, válvula de alívio, bypass ou circuito piloto pode alterar a distribuição de pressão ou contornar involuntariamente a válvula de isolamento que está a ser avaliada. O isolamento temporário deve preservar a proteção de segurança quando exigido e só deve ser removido mediante procedimentos controlados de restabelecimento.
Erros comuns de aceitação
- Tratar a ausência de vazamento externo visível como aprovação completa. Uma válvula pode estar externamente seca enquanto apresenta vazamento inaceitável através das sedes fechadas.
- Testar apenas uma direção de fluxo. Isto pode não detetar um problema direcional na sede ou uma orientação de instalação incorreta.
- Utilizar a pressão de teste do sistema sem confirmar os limites da válvula. A classificação de pressão-temperatura aplicável e a base de teste aprovada devem ser verificadas para a válvula instalada e o seu componente conectado mais fraco.
- Deixar ar numa seção de teste hidrostático. O resultado torna-se menos confiável e o risco associado à energia armazenada aumenta.
- Ignorar verificações funcionais após o teste. Uma válvula pode vedar durante o teste, mas travar após o alívio de pressão, particularmente quando o ajuste da gaxeta, a tensão dos flanges ou os batentes do atuador estão incorretos.
Após a despressurização, drene e ventile a seção de teste com segurança, inspecione novamente quanto a vazamentos tardios e acione a válvula de esfera para confirmar um funcionamento suave. Qualquer cavidade sensível à água, invólucro de atuador ou conexão de instrumento deve ser restabelecido à sua condição de serviço. A liberação para comissionamento deve depender de evidência rastreável de que as verificações especificadas de corpo, sede, operação e instalação foram aprovadas — e não de uma única leitura de pressão ou de uma inspeção visual informal.
Navegação
Envie-nos uma mensagem

Serviço de alta qualidade e equipe profissional de pós-venda.
Entre em contato
*Respeitamos sua confidencialidade e todas as informações são protegidas.