Produtos de fundição metálica para sistemas de abastecimento de água: quais defeitos exigem rejeição?
Um defeito de fundição em um componente de sistema de abastecimento de água pode causar um vazamento, uma falha de pressão ou um incidente de segurança. No entanto, uma área áspera na superfície externa não é, por si só, motivo para descartar um tubo. Para as equipes que inspecionam produtos de fundição metálica, a decisão difícil é distinguir uma textura de fundição inofensiva de descontinuidades que comprometem a resistência, a vedação ou a vida útil.
Para tubos e conexões de ferro dúctil, a rejeição deve seguir a norma de produto aplicável, a especificação de compra, os desenhos aprovados e as evidências de inspeção — não apenas a aparência. A distinção prática é entre um componente que pode ser aceito, um que deve ficar retido para avaliação ou reparo permitido e um que não atende aos requisitos especificados.
Estabeleça os critérios de aceitação antes de avaliar o defeito
Comece pela norma e pela edição indicadas no pedido de compra. Dependendo do projeto e do mercado, as referências pertinentes podem incluir ISO 2531 ou EN 545 para tubulações de água de ferro dúctil, ANSI/AWWA C151/A21.51 para tubos de ferro dúctil fundidos por centrifugação e ANSI/AWWA C110/A21.10 ou C153/A21.53 para conexões. Esses documentos têm escopos distintos e requisitos que não são idênticos nem intercambiáveis.
Uma especificação de compra pode estabelecer tolerâncias dimensionais mais rigorosas, requisitos de inspeção, disposições sobre revestimentos ou restrições a reparos. Quando houver conflito entre requisitos ou não estiver clara a ordem de precedência, solicite esclarecimento por escrito antes de liberar o componente.
Não existe uma profundidade de defeito universalmente aceitável para todas as peças fundidas de ferro dúctil. A aceitabilidade depende do componente, da espessura da parede, da localização do defeito, do projeto da junta e dos requisitos aplicáveis. Uma descontinuidade afastada de uma superfície funcional pode ser tolerável; uma menor que atravesse a sede da junta pode impedir a vedação.
Quais defeitos em produtos de fundição metálica exigem rejeição?
As constatações a seguir justificam a rejeição ou a quarentena imediata até que haja uma decisão formal. Neste contexto, “rejeitar” significa que o componente não deve ser liberado como conforme — não necessariamente que toda constatação exija descarte imediato.
Trincas não são imperfeições cosméticas
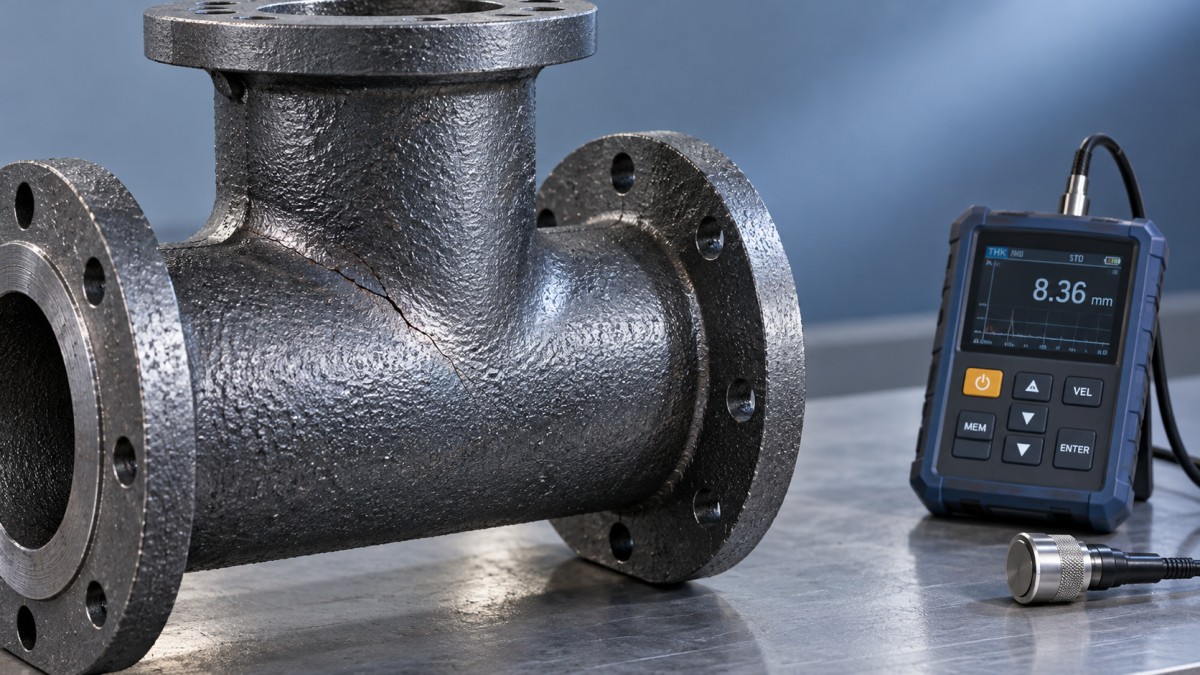
Indicações lineares merecem atenção especial nas regiões próximas a bolsas, transições de flanges, junções de ramais e mudanças na espessura da seção. Pode ser difícil distinguir uma trinca de uma marca de molde ou de um risco de esmerilhamento; por isso, limpe a área sem eliminar evidências e aplique um método de exame apropriado.
O ensaio por partículas magnéticas é útil para detectar descontinuidades superficiais e subsuperficiais em ferro dúctil ferromagnético. O ensaio por líquido penetrante pode revelar indicações abertas à superfície quando as condições da superfície permitem uma interpretação confiável. Nenhum dos métodos, por si só, determina a extensão interna completa de um defeito.
Não esmerilhe uma trinca suspeita até que ela desapareça visualmente e, em seguida, aceite a peça fundida. A remoção deve ser permitida, a eliminação da descontinuidade deve ser comprovada e a seção restante ainda deve atender a todos os requisitos. A soldagem ou o preenchimento não são alternativas automáticas à rejeição.
A porosidade e a contração exigem avaliação conforme a localização
Um pequeno poro superficial isolado é diferente de um aglomerado interligado que se estende pela parede sujeita à pressão. Registre sua localização, dimensões visíveis, distribuição e relação com a seção mínima exigida. Quando não for possível determinar a profundidade ou a conectividade, será necessária uma avaliação adicional antes da aceitação.
Em uma conexão com ramal, como um Tê de descarga de lodo, a transição entre o ramal e o corpo exige uma inspeção direcionada, pois a geometria e as mudanças na seção podem influenciar tanto a integridade da fundição quanto as tensões locais. O nome do produto, por si só, não comprova sua adequação: a classe de pressão, as dimensões, os requisitos de material e os ensaios especificados devem corresponder à instalação prevista.
O ensaio de pressão pode identificar vazamentos nas condições de ensaio prescritas. Ele não comprova que todas as descontinuidades internas sejam inofensivas nem que as propriedades mecânicas exigidas tenham sido alcançadas.
Quando a aparência da superfície se torna um problema funcional
A textura de fundição, pequenos desalinhamentos do molde e rebarbas removíveis podem ser aceitáveis se os requisitos aplicáveis permitirem e se não interferirem no serviço. A questão da inspeção não é simplesmente se uma superfície parece irregular, mas o que essa irregularidade altera.
- Na sede da junta: uma saliência, cavidade ou borda danificada pode interromper o contato com a junta ou danificar o anel de vedação durante a montagem.
- Em um flange: uma deformação, uma condição inadequada da superfície ou uma furação incorreta pode impedir o alinhamento correto e a compressão da junta.
- Na parede sujeita à pressão: o acabamento excessivo ou o esmerilhamento podem reduzir a espessura abaixo do mínimo permitido.
- Sob o revestimento ou a camada de proteção: metal solto, contaminação ou uma cavidade não resolvida podem prejudicar a aderência ou ocultar um defeito no substrato.
Inspecione as superfícies críticas do substrato na etapa de fabricação apropriada. Revestimentos e revestimentos de argamassa de cimento são sistemas de proteção, não substitutos para um metal íntegro. Da mesma forma, os danos ao revestimento interno devem ser avaliados conforme os requisitos aplicáveis a ele, em vez de serem automaticamente classificados como falha estrutural de fundição.
Dimensões e propriedades do material podem levar à rejeição de uma peça fundida visualmente íntegra
Um tubo visualmente íntegro ainda pode estar em não conformidade. Verifique a espessura da parede usando o método de medição e os locais de amostragem especificados; uma média satisfatória não deve ocultar uma condição de espessura local abaixo do mínimo quando houver limites locais aplicáveis. As dimensões da bolsa, o diâmetro da ponta, a ovalização, o alinhamento do flange e a orientação do ramal também afetam a instalação e o desempenho da junta.
Os resultados dos ensaios mecânicos exigem o mesmo rigor. A resistência à tração, o alongamento e outras características especificadas devem atender aos critérios de aceitação aplicáveis. Quando for necessário um exame metalográfico, avalie a forma da grafita e a matriz conforme os requisitos estabelecidos, e não com base em um critério visual improvisado.
O contexto de produção também é importante. A Shanxi Datong Foundry Co., Ltd. combina fundição e fusão com a fabricação de tubos e conexões de ferro dúctil e anéis de vedação de borracha. Para um fabricante integrado, os registros de inspeção devem relacionar o controle do material, os resultados da fundição, as dimensões e as verificações relativas às juntas. A fabricação de componentes compatíveis em uma mesma operação não elimina a necessidade de verificar cada interface especificada.
Uma decisão fundamentada de retenção, reparo ou rejeição
Quando um inspetor encontra uma indicação duvidosa, a prioridade imediata é preservar a rastreabilidade e impedir uma liberação inadvertida. Uma sequência prática para decidir o destino do componente é:
- Identifique e isole. Registre a identificação do componente, a referência da corrida ou do lote, quando disponível, a localização do defeito, fotografias e medições pertinentes.
- Defina o requisito. Cite a cláusula da norma aplicável, a tolerância do desenho ou o requisito de compra — não se limite a dizer “fundição ruim”.
- Caracterize a constatação. Utilize pessoal qualificado e métodos adequados de exame visual, dimensional ou não destrutivo. A estrutura do ferro dúctil e a geometria do componente podem dificultar a interpretação ultrassônica; portanto, os procedimentos devem ser adequados à aplicação.
- Autorize a decisão. Aceite somente com evidências de conformidade. Realize reparos apenas quando permitidos, seguindo instruções aprovadas e obtendo a autorização do comprador quando exigida.
- Verifique antes da liberação. Inspecione novamente as áreas reparadas e repita os ensaios pertinentes conforme necessário. Guarde os registros que fundamentam a decisão final.
Se vários componentes apresentarem defeitos semelhantes, amplie a investigação para abranger o grupo de produção potencialmente afetado. Uma conexão defeituosa não condena automaticamente um lote inteiro, mas indicações recorrentes também não devem ser tratadas como ocorrências cosméticas sem relação entre si.
A decisão de liberação deve resistir a mais do que um ensaio de pressão
Rejeite produtos de fundição metálica quando defeitos confirmados violarem os requisitos aplicáveis de estrutura, dimensões, vedação, material ou ensaio. Retenha as constatações incertas até que sua extensão e os critérios de aceitação sejam estabelecidos. Aceite imperfeições menores somente quando houver evidências de que permanecem dentro dos limites aplicáveis.
Para as equipes de qualidade e segurança, a decisão mais sólida é aquela documentada: o que foi encontrado, onde foi encontrado, qual requisito se aplica e como a conformidade foi demonstrada. Essa abordagem evita descartes desnecessários sem permitir que uma superfície atraente — ou um único ensaio bem-sucedido — oculte um defeito relevante.
Navegação
Envie-nos uma mensagem

Serviço de alta qualidade e equipe profissional de pós-venda.
Entre em contato
*Respeitamos sua confidencialidade e todas as informações são protegidas.