Pontos de Inspeção para Conexões em T em Redes de Tubulações Pressurizadas
Pontos de Inspeção para Conexões em T de Redes de Tubulações Pressurizadas
Em redes de tubulações pressurizadas, cada conexão em T deve suportar a pressão interna, manter uma vedação confiável e preservar a estabilidade do fluxo nas conexões de ramal. Para os responsáveis pelo controle de qualidade e pela segurança, a inspeção sistemática das dimensões, integridade da fundição, qualidade do revestimento, superfícies de união e desempenho sob pressão é essencial para evitar vazamentos, rupturas e paradas dispendiosas. Este guia apresenta os pontos críticos de inspeção para conexões em T de ferro dúctil antes da instalação e entrada em operação.
Uma conexão de ramal raramente é um detalhe menor. Ela altera o caminho da carga através da tubulação, introduz uma perturbação local no fluxo e frequentemente se torna um ponto de alta consequência durante o teste de pressão ou a manutenção posterior. Uma conexão em T pode ser um tê, tê de redução ou outra configuração de ramal, mas a lógica de inspeção é semelhante: verificar se o componente fornecido corresponde ao componente projetado e, em seguida, confirmar que a condição do material e as interfaces de união são adequadas às condições de operação.
Comece pela Rastreabilidade e Compatibilidade com o Projeto
A inspeção deve começar antes do exame visual. Verifique a especificação de compra, os desenhos aprovados, a lista de embalagem e a identificação da fundição em comparação com a conexão real. O diâmetro nominal da linha principal e do ramal, a classe de pressão ou pressão de projeto, o tipo de conexão de extremidade, o requisito de revestimento interno, o sistema de revestimento externo e a norma de projeto aplicável devem estar todos claros. Uma conexão pode aparentar estar em boas condições, mas ser inadequada se o tamanho do ramal, a configuração da bolsa, a furação do flange ou a pressão admissível diferirem do projeto aprovado.
Normas como ISO 2531, EN 545, EN 598 ou normas AWWA relevantes para conexões podem ser referenciadas por um projeto, mas sua aplicabilidade depende das condições de serviço e dos requisitos contratuais. Os inspetores não devem presumir que apenas a designação de uma norma resolve todas as questões. A condição de pressão, o fluido, o ambiente externo, a configuração de ancoragem e o desempenho de revestimento exigido ainda precisam ser verificados em relação aos documentos do projeto.
A rastreabilidade é particularmente útil quando uma não conformidade surge posteriormente. As marcações devem permanecer suficientemente legíveis para vincular a conexão ao seu lote, corrida de fusão, registro de produção ou documentação de inspeção, conforme exigido pelo pedido. Se a repintura ou o manuseio no local ocultarem os identificadores, registre-os antes da instalação.
Verificações Dimensionais: Mais do que o Tamanho Nominal
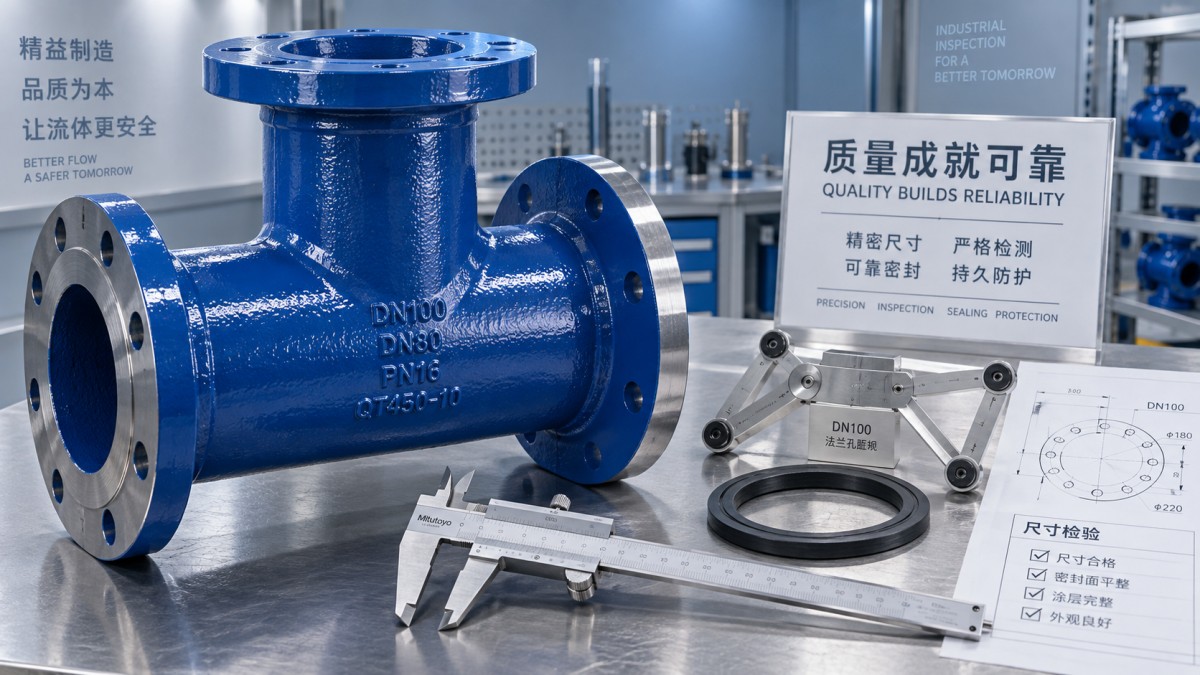
Uma conexão em T de ferro dúctil deve se acoplar corretamente aos tubos, anéis de aperto, juntas, flanges ou acoplamentos de conexão. Meça as principais dimensões utilizando instrumentos calibrados adequados à tolerância que está sendo verificada. Os pontos importantes incluem profundidade da bolsa, comprimento de inserção da ponta lisa, quando aplicável, diâmetro externo na área de união, diâmetro externo do flange, padrão dos furos de parafuso, condição da face, ângulo do ramal e dimensões gerais de centro a extremidade.
O ângulo do ramal merece atenção porque um pequeno erro angular pode criar tensão de montagem em um traçado rígido de tubulação. Da mesma forma, um tê de redução deve ser analisado como uma geometria completa, não simplesmente como um diâmetro principal e um diâmetro menor de ramal. Dimensões incorretas de linha de centro podem obrigar as equipes de campo a puxar o tubo para a posição. Essa prática pode pré-carregar as juntas e tornar mais provável a ocorrência de vazamentos durante o comissionamento.
Para extremidades flangeadas, inspecione os furos dos parafusos quanto à quantidade, diâmetro, espaçamento e alinhamento. Para extremidades com bolsa, inspecione o assento da junta, a ranhura de retenção, quando existente, e o perfil interno. Uma verificação visual por si só pode não detectar uma bolsa irregular ou uma imperfeição que impeça o assentamento uniforme de um anel de vedação de borracha.
Integridade da Fundição e Condição da Superfície
O ferro dúctil oferece resistência e tenacidade úteis para redes pressurizadas de água e serviços públicos, mas a qualidade da fundição continua sendo fundamental para a confiabilidade. Inspecione o corpo, as transições dos cubos, a interseção do ramal e os pescoços dos flanges sob iluminação adequada. Procure por trincas, sobreposições, dobras, juntas frias, porosidade visível, inclusões de areia, rebarbas afiadas, esmerilhamento excessivo e áreas com textura superficial incomum.
A junção entre a linha principal e o ramal é especialmente importante. É onde a geometria muda abruptamente e onde as cargas de pressão, as cargas de instalação e possíveis movimentos do solo podem se combinar. Um reparo local ou esmerilhamento intenso nessa zona deve ser avaliado segundo os critérios de aceitação aplicáveis, em vez de ser aceito casualmente. A questão não é a aparência estética; é se a continuidade da parede e a espessura de seção exigida foram preservadas.
Quando o projeto exigir exames complementares, como escaneamento dimensional, verificação ultrassônica de espessura, ensaio por partículas magnéticas ou teste de pressão documentado, utilize o método e os critérios de aceitação especificados. Não substitua um julgamento visual informal por um ensaio obrigatório. Por outro lado, evite impor testes adicionais sem considerar se o método é tecnicamente relevante para o projeto da conexão e os requisitos contratuais.
Inspecione Separadamente os Revestimentos, Revestimentos Internos e as Superfícies de União
O revestimento externo e o revestimento interno protegem lados diferentes da conexão e devem ser avaliados de forma independente. A superfície externa pode estar exposta ao solo enterrado, umidade, manuseio mecânico ou exposição atmosférica. A superfície interna pode estar em contato com água potável, água bruta, águas residuais ou outro meio com requisitos próprios de corrosão e higiene. Confirme que o sistema especificado está presente e que sua condição não foi comprometida durante o armazenamento ou transporte.
Procure por metal exposto, bolhas, descascamento, poros, danos por impacto, cobertura insuficiente nas bordas, contaminação e retoques incompletos. Medições da espessura do revestimento podem ser necessárias quando exigidas pela especificação, mas as leituras devem ser obtidas com um medidor calibrado adequado e interpretadas de acordo com o sistema de revestimento relevante. Um único valor de espessura não comprova a qualidade geral se a aderência, a cobertura ou a preparação da superfície forem inadequadas.
As superfícies de união exigem um padrão de limpeza mais rigoroso. Os interiores das bolsas, as áreas de contato das juntas, as faces dos flanges e os furos dos parafusos devem estar livres de revestimento solto, grãos abrasivos, carepa de ferrugem e danos que possam interferir na vedação. O revestimento de reparo não deve se acumular sobre o assento da junta ou a face do flange. Esse defeito aparentemente pequeno pode levar à compressão desigual e a um vazamento que aparece apenas após a pressurização da linha.
Capacidade de Pressão e Preparação para Teste
Um teste de pressão é um evento do sistema, não apenas da conexão. Antes do teste hidrostático, confirme que a conexão em T instalada possui contenção de empuxo ou ancoragem adequada quando o projeto assim exigir. Mudanças de direção e conexões de ramal geram empuxo hidráulico. Uma conexão que passa em um teste de fábrica ainda pode se mover ou se separar em campo se a contenção das juntas, os blocos de ancoragem de concreto, as juntas com restrição ou as condições de suporte ao redor forem inadequados.
Durante a inspeção pré-teste, verifique o posicionamento das juntas, a sequência de aperto dos parafusos nas uniões flangeadas, as disposições de isolamento do ramal, os pontos de ventilação e o suporte da tubulação conectada. Bolsas de ar podem distorcer os resultados do teste e introduzir riscos evitáveis. A pressão de teste, a duração, o método de vazamento admissível e a zona de exclusão de segurança devem seguir o procedimento do projeto e os requisitos locais aplicáveis; não devem ser selecionados com base em uma regra prática genérica.
Se ocorrer vazamento, registre sua localização antes da desmontagem. Diferencie entre vazamento em uma interface de junta, uma face de flange danificada, parafusamento frouxo ou irregular, resíduos de revestimento em uma bolsa e um possível defeito no corpo da conexão. Tratar todos os vazamentos como “problemas de junta” pode ocultar a causa real e repetir a falha na próxima conexão de ramal.
Adapte a Inspeção a Toda a Conexão
Uma conexão em T não deve ser inspecionada isoladamente dos componentes adjacentes. Os itens de transição frequentemente determinam se o conjunto pode absorver variações de tolerância e permanecer em condições de uso. Para trabalhos de reparo ou conexões entre seções compatíveis com bolsa, umaLuva de Dupla Bolsa pode ser considerada dentro da configuração mais ampla de conexões, desde que suas dimensões, classificação de pressão, tipo de junta e requisitos de restrição sejam verificados para a linha específica.
O controle de fabricação também é importante antes que a conexão chegue ao local. A Shanxi Datong Foundry Co.,Ltd., localizada no Parque Industrial de Chuandi, Condado de Zezhou, integra processos de fusão e fundição para tubos de ferro dúctil, conexões e anéis de vedação de borracha. Para compradores e equipes de projeto, uma rota de produção integrada pode tornar mais direta a coordenação de materiais, geometria das conexões e componentes de vedação, mas a inspeção de recebimento ainda deve se basear na especificação aprovada, e não em suposições sobre a origem.
O registro de inspeção mais útil é prático: identifique a conexão, anote sua localização ou ponto de instalação previsto, documente as medições e constatações visíveis, mantenha os certificados ou registros de teste relevantes e fotografe qualquer não conformidade antes da correção. Isso cria um histórico de entrega defensável e fornece às equipes de manutenção informações significativas caso a conexão de ramal seja revisitada anos depois.
Para redes críticas à segurança, libere uma conexão para instalação somente após a compatibilidade com o projeto, a condição da fundição, a integridade das juntas, os sistemas de proteção e a preparação para teste terem sido analisados em conjunto. O ramal é onde diversos pequenos desvios podem se encontrar. Detectá-los antes do reaterro ou comissionamento geralmente é muito mais simples do que diagnosticar um vazamento sob uma tubulação em operação.
Navegação
Envie-nos uma mensagem

Serviço de alta qualidade e equipe profissional de pós-venda.
Entre em contato
*Respeitamos sua confidencialidade e todas as informações são protegidas.